Özel imalatta doğru sonuç, teknik resim ve ölçülendirme disiplininden başlar. Bu yazı; referans yüzey seçimi, fonksiyonel ölçüler, tolerans mantığı, kesit ve detay görünüşler, yüzey pürüzlülüğü ve malzeme bilgisinin üretime etkisini sade bir dille açıklar. Ayrıca kaplama ve ısıl işlem gibi adımların ölçülere yansımasını, hangi ölçülerin kritik olduğunu ve kontrolün nasıl kurulacağını gösterir. Bunun yanında sahada en sık karşılaşılan çizim hatalarını ve pratik bir kontrol listesini paylaşır. Böylece talebinizi netleştirir, teklif sürecini hızlandırır ve montaj uyumunu güvenle yükseltirsiniz.
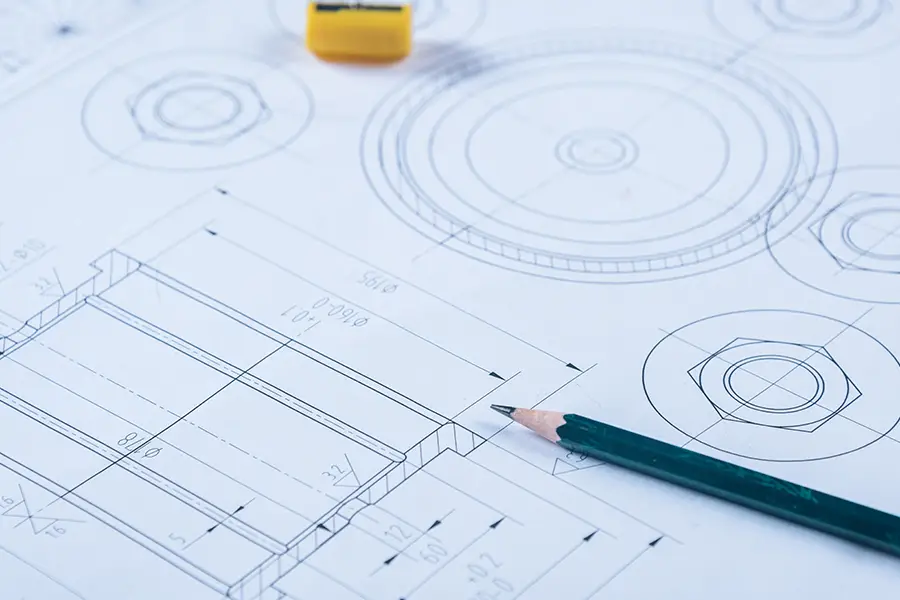
Özel imalat yaptırmak isteyen biri için en büyük soru şudur: “İstediğim parça, tam olarak hayal ettiğim gibi üretilecek mi?” Bu sorunun cevabı, çoğu zaman atölyedeki tezgâhtan önce masadaki teknik resimde başlar. Çünkü teknik resim; parça ölçülerini, toleranslarını, yüzey beklentisini ve montaj ilişkilerini ortak bir dile çevirir. Böylece üretici ile talep sahibi aynı şeyi konuşur, sürprizlerin alanı daralır.
Bu yazıda özel imalat süreçlerinde teknik resmin rolünü, ölçülendirme mantığını ve ölçülerin üretime nasıl “dönüştüğünü” adım adım ele alacağız. Ayrıca, hangi çizim bilgilerinin kritik olduğunu, tolerans seçiminin maliyete nasıl yansıdığını ve sahada en sık yaşanan hataların nasıl önlenebileceğini net örneklerle açıklayacağız. Sonuçta hedefimiz basit: İhtiyacı doğru tarif etmek, üretimi doğru yönlendirmek ve son üründe istenen uyumu yakalamak.
Teknik Resim Neyi “Tanımlar”, Neyi “Anlatır”?
Teknik resim, bir parçanın sadece şeklini değil; işlevini de tanımlar. Örneğin bir milin çapı tek başına yeterli değildir. Milin nerede yataklanacağı, hangi yüzeyin referans alınacağı ve hangi bölgede hangi pürüzlülüğün beklendiği de önem taşır. Bu nedenle teknik resim, üretimde karar vermeyi kolaylaştıran bir yol haritası gibi çalışır.
Bununla birlikte çizimdeki her bilgi, üretim için eşit öneme sahip değildir. Yine de kritik yüzeyler, bağlantı noktaları ve montajı etkileyen ölçüler açıkça belirtilmezse üretici doğru yöntemi seçmekte zorlanır. Dolayısıyla çizimin amacı “güzel görünmek” değil, üretilebilir ve kontrol edilebilir bir tarif sunmaktır.
Ölçülendirme Mantığı: Sadece Sayı Yazmak Değil
Ölçülendirme, parçanın hangi ölçüsünün hangi referansa göre verildiğini söyler. İlk olarak, ölçüler gelişigüzel dağıtıldığında toplam hata birikir. İkinci olarak, ölçü zinciri doğru kurulmadığında montajda küçük sapmalar büyür. Bu nedenle ölçülendirme; referans seçimi, ölçülerin sıralanması ve fonksiyonel ölçülerin öne çıkarılmasıyla anlam kazanır.
Öte yandan fazla ölçü de problem yaratır. Aynı ölçüyü farklı yerlerde tekrar etmek, tutarsızlık riskini artırır. Ayrıca gereksiz ayrıntı, kontrol süresini uzatır. Bu yüzden iyi ölçülendirme; gerekli kadar ölçü verir, fakat önemli noktaları asla belirsiz bırakmaz.
Referans Yüzey ve Datum Seçimi Neden Hayat Kurtarır?
Özel imalatta parça çoğu zaman başka bir parçaya oturur, bir şaseye bağlanır veya bir mekanizma içinde çalışır. İşte tam bu noktada referans yüzey seçimi devreye girer. Üretici, parçayı tezgâhta nasıl bağlayacağını ve ölçüleri nasıl tutacağını referanslara göre planlar. Eğer referans net değilse, üretim sırasında “ben burayı baz aldım” ile “sen şurayı baz almışsın” tartışması yaşanır.
Bu nedenle datum mantığı, ölçülerin nereye göre verileceğini standartlaştırır. Dahası, kontrol ekipleri de aynı referansı kullanarak ölçüm yapar. Böylece üretim, kontrol ve montaj aynı doğrultuda ilerler.
Tolerans Nedir ve Özel İmalatta Neden Bütçeyi Etkiler?
Tolerans, bir ölçünün kabul edilebilir sapma aralığını tanımlar. Bir delik 10 mm ise, delik her zaman tam 10,000 mm çıkmaz; belli bir aralıkta kabul edilir. Ancak tolerans daraldıkça, yani sapma aralığı küçüldükçe üretim ve ölçüm zorlaşır. Sonrasında tezgâh ayarı, takım seçimi ve kontrol süresi artar. Bu da maliyete yansır.
Buna rağmen toleransı “bol verelim, ucuz olsun” yaklaşımı da risklidir. Çünkü parça montajda boşluk yapabilir, sıkışabilir veya işlevini kaybedebilir. Bu nedenle toleransı, parçanın çalışacağı koşula ve fonksiyonuna göre belirlemek gerekir. Kısacası tolerans, kalite ile maliyet arasındaki dengeyi kurar.
Fonksiyonel Ölçüler: Parçanın Çalışmasını Sağlayan Kritik Noktalar
Her ölçü aynı ağırlıkta değildir. Örneğin bir bağlantı deliğinin ekseni kayarsa, tüm montaj şaşar. Buna karşılık, dekoratif bir pahın küçük bir sapması çoğu zaman kritik değildir. Bu yüzden çizimde fonksiyonel ölçüleri öne çıkarmak gerekir. Böylece üretici, hangi ölçülerin “kilit” olduğunu bilir ve süreç kontrolünü buna göre kurar.
Aynı zamanda fonksiyonel ölçüler, kalite kontrol planının temelini oluşturur. Ölçüm cihazı seçimi, ölçüm sıklığı ve kabul kriterleri bu ölçülere göre belirlenir. Böylece kontrol, rastgele değil; hedefe yönelik yapılır.
Kesit, Görünüş ve Detay: Karmaşayı Netliğe Çeviren Araçlar
Özel imalat parçaları bazen iç boşluklar, kanallar veya gizli geçmeler içerir. Bu tür detaylar tek bir görünüşle anlaşılmaz. Bu durumda kesitler ve detay görünümleri devreye girer. Örneğin bir gövde içinde açılan kanalın genişliği, derinliği ve köşe yarıçapı kesitte netleşir. Böylece üretici, parça içindeki kritik geometrileri doğru okur.
Üstelik detay görünümleri, ölçü yazmayı da kolaylaştırır. Kalabalık çizimlerde ölçüler üst üste bindiğinde hata riski artar. Detay pencereleriyle çizim sadeleşir, ölçüler daha okunur hale gelir.
Yüzey İşleme ve Pürüzlülük: “Görünmeyen” Kalite Kriteri
Bir parçanın çalışması sadece ölçüyle bitmez. Yüzey pürüzlülüğü; sürtünme, sızdırmazlık ve aşınma davranışını doğrudan etkiler. Örneğin bir sızdırmazlık yüzeyi çok pürüzlü kalırsa kaçak oluşabilir. Buna karşın gereksiz yere çok ince pürüzlülük istemek, süreyi ve maliyeti artırır. Bu nedenle yüzey beklentisini işlev üzerinden tanımlamak gerekir.
Ayrıca yüzey işlemleri (kaplama, boyama, ısıl işlem gibi) ölçülendirmeyi etkileyebilir. Kaplama kalınlığı, tolerans aralığını daraltabilir. Bu yüzden çizimde, hangi işlemin nerede uygulanacağı açıkça belirtilmelidir.
Malzeme ve Üretim Yöntemi: Çizimi Doğru Okumak İçin İpucu
Teknik resimde malzeme bilgisi sadece stok seçimi değildir. Malzeme, işlenebilirliği ve ölçü stabilitesini etkiler. Örneğin bazı malzemeler ısıl işlemle boyut değiştirebilir. Bu durumda üretici, işleme sırasını farklı kurgular. Dolayısıyla çizimde malzeme ve gerekli işlemler net olmalıdır.
Öte yandan üretim yöntemi (talaşlı imalat, kaynaklı imalat, sac şekillendirme gibi) ölçülendirme alışkanlığını değiştirir. Bazı bölgelerde ölçüyü işleme sonrası vermek gerekir. Bu nedenle çizimi hazırlarken, parçanın nasıl üretileceğini düşünmek büyük avantaj sağlar.
Sahada En Sık Görülen Çizim Hataları ve Önleyici Kontrol Listesi
Özel imalat projelerinde gecikmelerin önemli bir kısmı, belirsiz veya hatalı çizimlerden kaynaklanır. Ancak doğru bir kontrol listesiyle bu risklerin büyük kısmını daha teklif aşamasında yakalayabilirsiniz. Böylece üretici, net veriyle plan yapar; siz de revizyon trafiğini azaltırsınız.
- Eksik ölçü ve referans: Parçanın montaj yüzeyleri ve delik eksenleri ölçüsüz kaldığında üretici varsayım yapar. Çizimde ana referansı açıkça belirtin ve fonksiyonel ölçüleri tamamlayın.
- Çelişen ölçüler: Aynı mesafeyi farklı yerlerde farklı değerle vermek hataya davetiye çıkarır. Ölçü tekrarlarını azaltın ve kritik ölçüleri tek kaynaktan yönetin.
- Toleransın gereksiz dar seçilmesi: Her ölçüyü çok hassas istemek üretim süresini artırır. Yalnızca işlevi etkileyen ölçülerde dar tolerans kullanın, diğerlerinde makul aralık belirleyin.
- İşlem sonrası ölçülerin belirtilmemesi: Kaplama veya ısıl işlem ölçüyü değiştirebilir. Bu nedenle ölçünün hangi işlemden sonra kontrol edileceğini netleştirin.
- Detaysız görünüş kullanımı: İç kanal, cep veya gizli köşe gibi yerler anlaşılmıyorsa kesit ekleyin. Ayrıca kritik bölgelerde detay görünüşle ölçüleri okunur hale getirin.
Ölçüm ve Kalite Kontrol: Üretimi Garanti Altına Alan Aşama
Üretim tamamlandığında iş bitmez; doğrulama başlar. Ölçüm yöntemi, çizimin dilini sahada doğrular. Örneğin kumpasla ölçülebilecek bir yer ile hassas ölçüm cihazı gerektiren bir yer aynı değildir. Bu nedenle çizimdeki toleranslara göre uygun ölçüm planı kurulmalıdır. Böylece hatayı parça müşteriye gitmeden yakalarsınız.
Sonuç olarak kalite kontrol, “yakalamak” için değil “önlemek” için kurgulanır. Ölçüm noktalarını doğru seçmek, kritik ölçülerde kayıt tutmak ve sapma trendini izlemek üretimi daha kararlı hale getirir. Nihayetinde bu yaklaşım, tekrar işleme ihtiyacını düşürür.
Tedarikçi ile İletişim: Çizim Üzerinden Sağlıklı Diyalog Kurmak
Özel imalatta başarılı sonuç için yalnızca doğru çizim yetmez; doğru iletişim de gerekir. Bu nedenle teklif öncesi kısa bir teknik görüşme yapmak faydalıdır. Üretici, çizimdeki kritik ölçüleri sorar; siz de parça kullanımını anlatırsınız. Böylece yanlış varsayımlar daha başta ortadan kalkar.
Ancak iletişimi “sözlü tarif” üzerine kurmak risklidir. Bu yüzden revizyonları çizime işleyin, revizyon notlarını net tutun ve onaylı versiyonu herkesin kullandığından emin olun. Böylece üretim sahasında karışıklık yaşanmaz.
Lokal Bağlamı Unutmadan: Doğru Çizim Her Yerde Aynı Değeri Üretir
Özel imalat ihtiyaçları her yerde benzer prensiplerle yönetilir; yine de üretim ekosistemi, parçanın tedarik ve lojistik tarafını etkileyebilir. Örneğin Kapaklı, Çerkezköy, Ergene ve Çorlu gibi sanayi hatlarında teknik resimle çalışmaya alışkın birçok tedarikçi bulunur. Bununla birlikte proje farklı bir şehirde ya da farklı bir ülkede yürütülse bile, net ölçülendirme ve doğru tolerans seçimi aynı şekilde avantaj sağlar.
Teknik Resim ve Ölçülendirme, Özel İmalatın “Sözleşmesi”dir
Özel imalatın kalbinde, anlaşılır ve üretilebilir bir teknik resim yer alır. Çünkü teknik resim; parçanın ne olduğunu, nasıl üretileceğini ve nasıl kontrol edileceğini tek bir çerçevede toplar. Bu nedenle iyi hazırlanmış çizim, hem kaliteyi hem de zaman yönetimini doğrudan güçlendirir.
Dahası, doğru ölçülendirme ve doğru tolerans yaklaşımı; gereksiz maliyeti azaltırken montaj sorunlarını da önler. Eğer siz de özel imalat sürecinde daha az revizyon, daha net teklif ve daha tutarlı sonuç istiyorsanız, işe teknik resim disiplinini güçlendirerek başlayın. Böylece üretim sahasında belirsizlik azalır ve hedeflediğiniz uyum daha rahat yakalanır.