Paslanmaz imalatta kalite, yalnızca malzeme seçimiyle değil; kesim, şekillendirme, kaynak hazırlığı, ısı girdisi kontrolü ve yüzey işlemleriyle belirlenir. Kontaminasyon riskini, ısıl renklenmenin dayanım üzerindeki etkisini, tolerans ve montaj ilişkisinin nasıl kurulduğunu ve ölçüm planının neden kritik olduğunu adım adım ele alır. Ayrıca dokümantasyonun ve doğru yüzey hedefinin tekliften teslimata süreci nasıl netleştirdiğini gösterir.
Paslanmaz imalatlarda kaliteyi etkileyen teknik detaylar yalnızca malzeme seçimiyle sınırlı kalmaz. Doğru kaliteyi yakalamak için malzemenin sınıfını, kesim ve şekillendirme yöntemini, kaynak tekniğini, yüzey işlemlerini ve son kontrolleri birlikte yönetirsiniz. Bu nedenle paslanmaz imalat, “parçayı üretmek” kadar “parçayı doğru üretmek” disiplinine de dayanır.
Bu yazıda, paslanmaz imalatlarda dikkat edilmesi gereken teknik detayları sahadaki uygulama mantığıyla ele alacağım. Ayrıca hangi noktalarda hata riskinin yükseldiğini, hangi kontrollerin gerçekten fark yarattığını ve teslimatta kaliteyi nasıl doğrulayacağınızı net biçimde göreceksiniz. Böylece teklif aşamasında doğru soruları sorar, üretim sırasında kritik adımları takip eder ve sonuçta daha tutarlı bir kalite standardı kurarsınız.
Malzeme Sınıfı Seçimi: Kaliteyi Baştan Belirleyen Kritik Karar
Paslanmaz çelik, korozyona dayanımı yüksek bir alaşım ailesidir; ancak “paslanmaz” ifadesi her ortamda aynı performansı vermez. Çünkü ortam şartı, kimyasal temas, sıcaklık, temizlik rutini ve mekanik yükler değiştikçe doğru çözüm de değişir. Bu yüzden malzeme sınıfını seçerken parçanın nerede çalışacağını açıkça tarif edin; aksi halde en baştaki hata, tüm süreci zorlar.
Bununla birlikte malzeme kalınlığı ve parça geometrisi de seçim üzerinde etkili olur. Örneğin ince kesitli parçalarda ısı girdisi daha hızlı etki gösterir; dolayısıyla kaynak ve düzeltme planını buna göre kurarsınız. Sonuç olarak doğru sınıf seçimi, dayanımı yükseltir ve gereksiz maliyeti engeller.
Kesim Yöntemi: Isı Etkisi ve Kenar Kalitesi Neden Önemli?
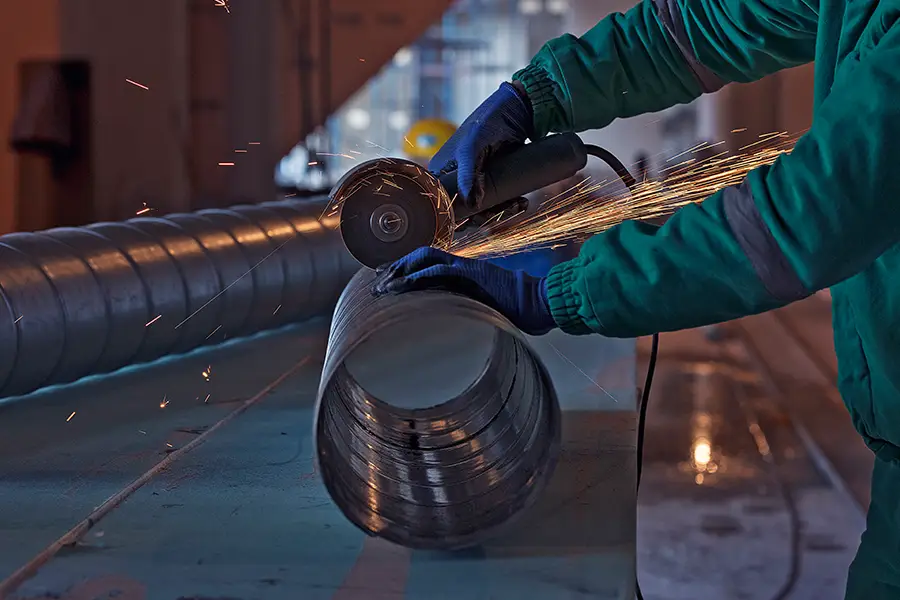
Kesim işlemi, sonraki adımların kalitesini doğrudan etkiler. Lazer, plazma, su jeti veya mekanik kesim gibi yöntemlerde kenar kalitesi değişir; dolayısıyla çapak, yanık izi ve yüzey bozulması riski farklılaşır. Özellikle kesim sırasında oluşan ısı etkisi, yüzey davranışını etkileyebilir; bu nedenle kesim sonrası kenar düzeltme ve yüzey temizliğini ihmal etmeyin.
Ayrıca kaynak yapılacak bölgede kalan çapak ve kir, dikişin stabil ilerlemesini bozar. Bu yüzden kesimden sonra kontrollü zımpara ve uygun temizleme adımları uygulayın. Böylece hem kaynak kalitesini yükseltir hem de yüzeyde istenmeyen izleri azaltırsınız.
Şekillendirme ve Büküm: Geri Esneme ile Ölçü Tutarlılığını Yönetmek
Paslanmaz, şekillendirme sırasında geri esneme gösterebilir; bu durum büküm açılarını ve nihai ölçüleri etkiler. Bu nedenle büküm kalıbını, büküm yarıçapını ve hedef ölçüleri birlikte ele alın. Üstelik her bükümde aynı referansla çalıştığınızda ölçü tutarlılığını yükseltirsiniz.
Öte yandan keskin köşeler yerine uygun yarıçaplar kullanmak çatlama riskini azaltır ve yüzey kalitesini korur. Dolayısıyla şekillendirme aşamasını yalnızca “form verme” olarak görmeyin; aslında bu aşama, sonraki montaj uyumunun temelini atar.
Kaynak Öncesi Hazırlık: Temizlik, Uyum ve Ağız Formu
Kaynak kalitesi yalnızca kaynağın atıldığı ana bağlı kalmaz; hazırlık doğru değilse sonuç zayıflar. İlk olarak birleştirilecek parçaların ağız hazırlığını doğru yapın, ardından parçaların uyumunu kontrol edin. Fit-up, yani parçaların birbirine oturuşu, dikişin stabil ilerlemesini sağlar; buna rağmen uyumsuzluk bırakırsanız deformasyon artar ve yüzey bozulur.
Ayrıca kaynak öncesi yüzeyde yağ, boya, kalem izi ve metal tozu kalmamalıdır. Böylece porozite, sıçrama ve kontrolsüz renklenme riski düşer. Sonuçta hazırlık aşaması, sahada kaliteyi en hızlı yükselten adımlardan biridir.
Kaynak Tekniği: Isı Girdisi ve Deformasyonu Kontrol Altına Almak
Paslanmazda kaynak sırasında ısı girdisini kontrol etmediğinizde deformasyon artar ve ölçüler kaçabilir. Bu nedenle kaynak sırasını planlayın, puntalama düzenini doğru kurun ve gerekirse ara soğutma uygulayın. Dahası dikiş geometrisini fonksiyona göre belirleyin; gereksiz iri dikiş yüzeyi bozar ve son işlem yükünü artırır.
Buna karşılık zayıf dikiş de dayanım sorununa yol açar; dolayısıyla hedef, ihtiyaca uygun ve kontrollü bir dikiştir. Böylece hem ölçü stabil kalır hem de sonraki taşlama ve yüzey işlemleri daha sağlıklı ilerler.
Isıl Renklenme ve Oksit Tabakası: Görsel Değil, Dayanım Konusu
Kaynak sonrası yüzeyde oluşan renklenmeyi yalnızca estetik bir iz gibi görmek yanıltır. Oysa bu bölgede oksit tabakası oluşur ve korozyon dayanımı düşebilir. Bu nedenle kaynak sonrası temizleme ve yüzey yenileme adımlarını parça şartına göre planlayın.
Özellikle hijyenik yüzey istenen uygulamalarda renklenme ve yanma izleri kabul kriterini etkiler. Sonuç olarak yüzeyin doğru şekilde pasifleştirilmesi, uzun vadeli performansı doğrudan destekler.
Kontaminasyon Riski: Karbon Çeliği Bulaşı Neden Pas İzine Yol Açar?
Paslanmaz imalatta en sık atlanan konulardan biri kontaminasyondur. Paslanmaz yüzeye karbon çeliği tozu, yanlış taşlama diski veya uygun olmayan tel fırça temas ederse yüzeyde pas lekeleri oluşabilir. Bu yüzden paslanmaz için ayrılmış sarf ve ekipman kullanın; aynı zamanda çalışma alanını mümkün olduğunca temiz ve kontrollü tutun.
Üstelik depolama sırasında paslı yüzeylerle teması engellediğinizde “paslanmaz neden paslandı?” sorusunun önüne geçersiniz. Böylece sahadaki küçük bir disiplin, teslimattaki büyük bir sorunu engeller.
Yüzey Bitişi: Pürüzlülük ve Temizlik Kolaylığını Doğru Tanımlamak
Yüzey bitişi hem görünümü hem de kullanım performansını belirler. Pürüzlülük arttıkça kir tutma eğilimi artar; buna rağmen çok ince yüzey istemek bazı projelerde gereksiz maliyet doğurur. Bu nedenle yüzey hedefini en baştan tanımlayın: fırçalı, satine, polisaj gibi bir hedef seçin ve kabul kriterini netleştirin.
Ayrıca yönlü taşlama izleri temizlik yönünü ve görsel algıyı etkileyebilir. Dolayısıyla yüzey işlemini parçanın kullanımına göre kurguladığınızda hem bakım kolaylaşır hem de yüzey tutarlılığı artar.
Tolerans ve Montaj: Çalışan Ölçüyü Öncelemek
Her ölçü aynı öneme sahip değildir. Montaj delikleri, flanş yüzeyleri ve eksen kaçıklığı gibi ölçüler parçanın çalışmasını belirler; bu nedenle fonksiyonel ölçüleri net seçin ve toleransı buna göre tanımlayın. Öte yandan yalnızca görsel amaç taşıyan kırmalar ve estetik detaylar daha geniş toleransla yönetilebilir.
Böylece kontrol yükünü gereksiz yere artırmaz, kritik yerlerde güveni yükseltirsiniz. Sonuç olarak tolerans yaklaşımı, kalite ile maliyet arasındaki dengeyi sahada kurmanızı sağlar.
Kalite Kontrol Planı: Sahada Doğrulama Disiplinini Kurmak
Kalite kontrol, üretimin sonunda yapılan bir kontrol listesi değildir; süreç boyunca doğrulama disiplinidir. İlk olarak kritik ölçüler için ölçüm planı belirleyin; ardından kaynak sonrası deformasyonu kontrol edin ve gerekiyorsa düzeltme adımlarını planlayın. Ayrıca yüzeyde çizik, gözenek, çapak ve keskin kenar gibi riskleri sistemli biçimde kontrol edin.
Aşağıdaki kontrol maddeleri, sahada kaliteyi hızlı biçimde stabil hale getirir; üstelik tekrar eden hataları erken yakalamanıza yardımcı olur.
- Malzeme doğrulama: Malzeme sertifikasını ve sahadaki etiket bilgisini kontrol edin. Parçaya uygun sınıf ve kalınlıkla başladığınızda süreç daha güvenli ilerler.
- Kesim sonrası kenar temizliği: Çapak ve kesim izlerini giderin, kaynak bölgesini temizleyin. Böylece dikiş stabil olur ve yüzey daha kontrollü çıkar.
- Kaynak hazırlığı kontrolü: Ağız formunu, açıklığı ve parçaların oturuşunu doğrulayın. Uyum doğru olduğunda deformasyon azalır ve ölçü tutarlılığı artar.
- Kontaminasyon önlemi: Paslanmaz için ayrılmış taşlama ve fırçaları kullanın. Karbon çeliği bulaşı riskini düşürdüğünüzde pas izi ihtimali belirgin biçimde azalır.
- Yüzey kabul kriteri: Yüzey bitiş hedefini ve kabul seviyesini net takip edin. Böylece hem estetik hem de temizlik performansını birlikte korursunuz.
Dokümantasyon ve Revizyon Yönetimi: Tekliften Teslimata Netlik
Paslanmaz imalatta kaliteyi korumak için dokümantasyon önem taşır. Malzeme sertifikası, yüzey hedefi ve kontrol kriterleri baştan net olmalıdır; bununla birlikte revizyon yönetimini de disiplinli yürütün. Çizim güncellendiğinde sahadaki ekiplerin aynı versiyonla çalıştığını doğruladığınızda yanlış parça üretme riski düşer.
Ayrıca kontrol kayıtları, sonraki projelerde standardı yükseltir. Böylece süreç, kişiye bağlı olmaktan çıkar ve işletme içinde sürdürülebilir hale gelir.
Aynı Teknik Disiplin Farklı Sahalarda da Sonucu Belirler
Sanayi üretiminin yoğun olduğu Kapaklı, Çerkezköy, Ergene ve Çorlu gibi bölgelerde paslanmaz imalat projelerinde benzer kalite beklentileriyle karşılaşırsınız. Yine de bu teknik disiplin yalnızca belirli bir coğrafyaya bağlı değildir; doğru malzeme seçimi, kaynak temizliği, kontaminasyon kontrolü ve yüzey hedefi, farklı şehirlerde ve ülkelerde de aynı şekilde sonucu belirler. Bu nedenle standart bir üretim mantığı kurduğunuzda kaliteyi her sahada daha rahat yönetirsiniz.
Paslanmaz İmalatlarda Kalite Teknik Detaylarda Kazanılır
Paslanmaz imalatlarda dikkat edilmesi gereken teknik detaylar, küçük gibi görünen ama sonucu doğrudan etkileyen kararlardan oluşur. Malzeme sınıfını doğru seçtiğinizde, kesim ve şekillendirmeyi kontrollü yürüttüğünüzde, kaynak hazırlığını temiz yaptığınızda ve kontaminasyonu engellediğinizde kalite yükselir. Ayrıca yüzey bitişini ihtiyaca göre tanımladığınızda hem temizlik kolaylığı hem de görsel tutarlılık güçlenir.
Kısacası paslanmaz imalatta iyi sonuç, ölçü, yüzey, dayanım ve kullanım şartlarını birlikte karşılar. Bu yüzden süreç boyunca planlı ilerleyin, kritik kriterleri netleştirin ve kontrol disiplinini aksatmayın. Böylece revizyon trafiğini azaltır, tekrar işleme ihtiyacını düşürür ve uzun ömürlü bir kalite standardı oluşturursunuz.